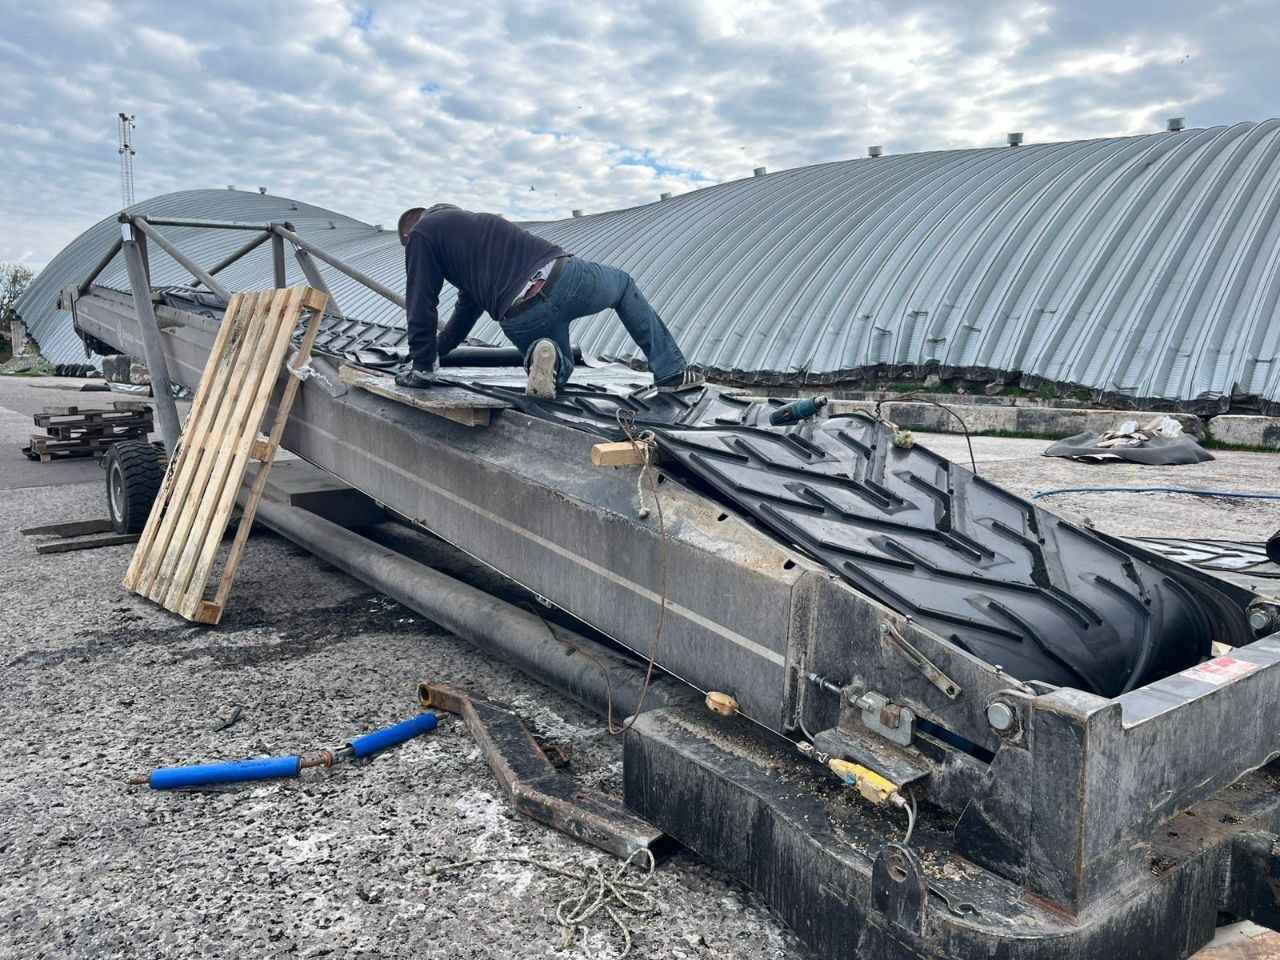
Стык — один из наиболее нагруженных участков конвейерной системы. Он регулярно проходит через барабаны, роликоопоры, очистители и зоны перегиба, поэтому ошибка при выборе технологии быстро проявляется в виде расслоения, разрыва или ухода ленты в сторону. Профессиональная стыковка транспортерной ленты должна учитывать не только ее ширину и толщину, но и рабочее натяжение, конструкцию каркаса, скорость конвейера и условия эксплуатации.
Для промышленных линий применяют горячую и холодную вулканизацию, а также механические соединители. Каждый способ решает свою задачу: где-то важнее долговечность и ровная рабочая поверхность, а где-то — возможность максимально быстро вернуть оборудование в работу.
От чего зависит надежность стыка
Правильный выбор начинается с параметров ленты и конвейера. Важны тип каркаса, количество тканевых прокладок, толщина обкладок, прочность ленты, диаметр барабанов и фактическая нагрузка. Дополнительно оценивают температуру, влажность, запыленность, абразивность материала и режим работы линии.
Если каркас поврежден, края расслоились или в зону соединения попали масло и загрязнения, формировать новый стык поверх дефекта нельзя. Изношенный участок удаляют до материала, пригодного для дальнейшей подготовки.
Горячая вулканизация для высоких нагрузок
При горячей вулканизации концы полотна разделывают по технологической схеме, соединяют резиновыми материалами и выдерживают в вулканизационном прессе при заданных температуре и давлении. В результате формируется ровное соединение без металлических элементов.
Такой способ часто выбирают для ответственных конвейеров с длительными рабочими циклами и повышенной нагрузкой. Качество результата зависит от точности разделки, подготовки поверхности и соблюдения режима вулканизации.
Когда подходит холодная стыковка
Холодная стыковка транспортерной ленты выполняется с применением клеевых систем без вулканизационного пресса. Технология удобна на объектах, где использование горячего оборудования затруднено, а характеристики ленты допускают клеевое соединение.
Критическим фактором становится подготовка поверхности. Влага, пыль, остатки старого клея или нарушение технологии нанесения состава способны заметно снизить прочность соединения.
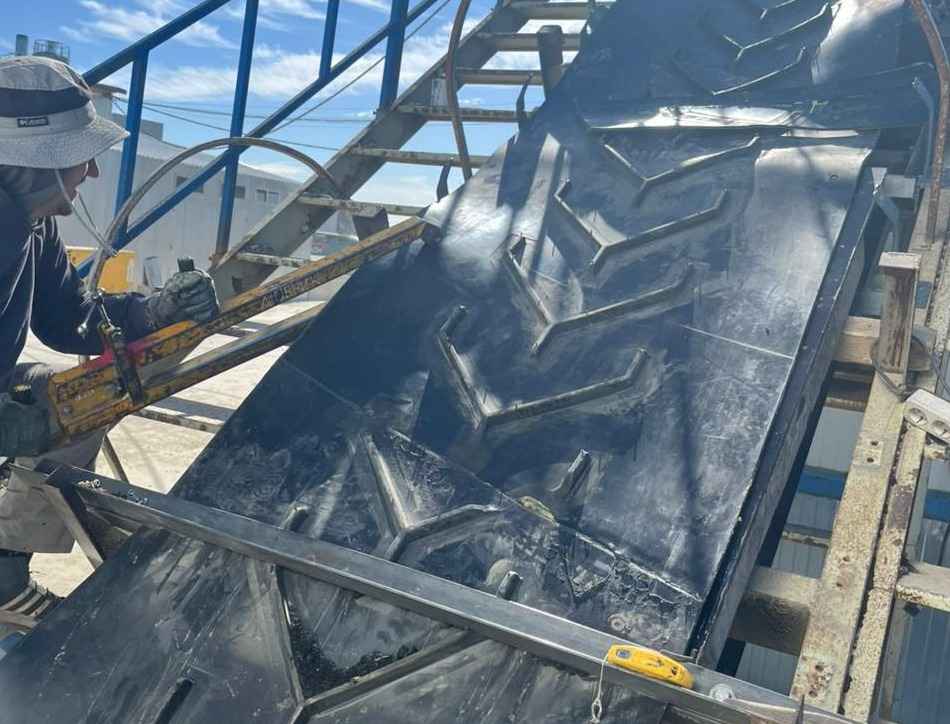
Механический стык для быстрого восстановления
Механические соединители позволяют сократить время ремонта и выполнять стыковку непосредственно на конвейере. Это актуально при аварийных повреждениях, частой замене участков полотна или необходимости периодически размыкать ленту.
При подборе учитывают:
- толщину и прочность ленты;
- рабочее натяжение;
- минимальный диаметр барабана;
- свойства транспортируемого материала;
- влажность и абразивную нагрузку;
- совместимость с очистителями и другими узлами.
Механический вариант может использоваться не только как временный ремонт. При корректном подборе крепежа и качественном монтаже он способен работать как постоянный стык.
Почему соединение разрушается раньше срока
Повторный разрыв в одном месте не всегда означает проблему только со стыком. Причиной могут быть перекос барабанов, неисправные роликоопоры, чрезмерное натяжение, налипание материала, неправильная работа очистителя или повреждение кромки.
Перед повторным ремонтом важно проверить весь участок конвейера. Если устранить только следствие, новый стык снова окажется под нерасчетной нагрузкой.
Стыковка транспортерной ленты под ключ
Профессиональная стыковка транспортерной ленты начинается с диагностики. Специалисты оценивают конструкцию полотна, состояние каркаса, параметры оборудования и условия производства, после чего определяют подходящий способ соединения.
Работы могут включать удаление поврежденной зоны, подготовку концов, горячую или холодную вулканизацию, установку механических соединителей и контроль готового стыка. Для предварительного расчета достаточно предоставить маркировку ленты, ее ширину и толщину, данные о конвейере, рабочей нагрузке и характере повреждения. Это позволяет подобрать технологию под реальный режим эксплуатации и снизить риск повторного простоя линии.